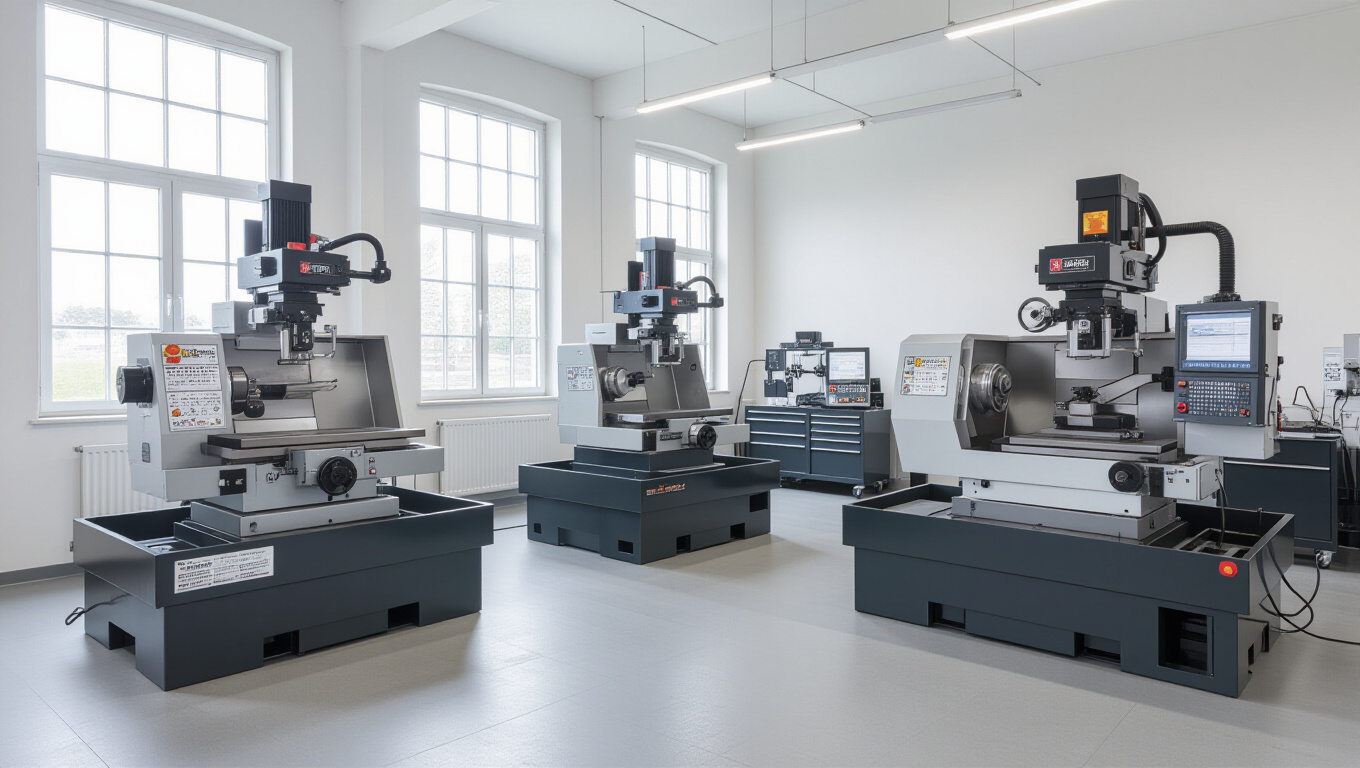
Конструкция и ключевые узлы токарно-фрезерного станка
Токарно-фрезерный станок представляет собой комбинированную платформу для обработки деталей как вращательными резцами, так и продольными перемещениями. Конструкция объединяет токарный шпиндель, суппорт и фрезерный узел на общей станочной раме, что позволяет выполнять токарную и фрезерную операции в рамках одного цикла станок токарно фрезерный по металлу. Такой подход уменьшает необходимость смены позиций изделия и снижает риск погрешностей, связанных с термическими влияниями.
Ключевым элементом является система отвода тепла и смазки: охлаждающая жидкость подводится к узлам, смазка снижает износ резцов и поддерживает стабильность режимов обработки. Узлы соединены линейными направляющими и шарикоподшипниковыми опорами, что обеспечивает плавность движения резца и заготовки по осям X и Z и, при необходимости, по дополнительной оси Y в фрезерной части.
| Узел | Функция |
|---|---|
| Шпиндель | вращение заготовки или инструмента; выбор скорости через управляющую систему |
| Токарный суппорт | перемещение резца по осям X и Z; подача в резание для токарной обработки |
| Фрезерный узел | позиционирование фрезы по осям X, Y и Z; выполнение фрезерной обработки |
- Шпиндель обеспечивает вращательное движение, на него накладываются параметры скорости вращения и крутящий момент.
- Токарный суппорт отвечает за точность перемещений резца в токарной части заготовки.
- Фрезерный узел сочетает в себе направление и подачу фрезы для плоскостной и профилирующей обработки.
- Загрузка заготовки в зажимы и установка требуемого резца.
- Выбор режима обработки и настройка скорости резания.
- Калибровка положения резца относительно заготовки.
- Запуск тестового прохода и последующая корректировка траектории.
Точность комбинированной обработки достигается за счёт согласованности движений узлов и точной метрологии в ходе выполнения операций.
Принципы работы и режимы обработки
Совмещение токарной и фрезерной обработки в одной системе
В токарно-фрезерном оборудовании реализуется совместная работа токарной и фрезерной технологий. Токарная часть обеспечивает обработку вращающейся заготовки резцами по двум осям, а фрезерный узел выполняет плоско- и профилирующую обработку по трём осям. Такой микс позволяет достигать сложной геометрии детали без перемещений заготовки между станками.
Система охлаждения и смазки распределяется на оба узла, что снижает тепловые деформации и обеспечивает стабильность геометрии. Управляющая система планирует последовательность проходов, выбирает инструментальные смены и контролирует поддержку режимов резания для обоих режимов обработки.
Порядок операций и управление режимами
Порядок операций на таком оборудовании обычно начинается с подготовки заготовки и выбора инструмента, затем задаются режимы резания: скорости вращения шпинделя, подачи и глубины реза. После этого выполняются черновые проходы, затем чистовые, и завершение контроля качества. Управляющая система обеспечивает синхронный старт токарной и фрезерной частей.
Управление и точность
ЧПУ и траектории
Управляющая система векторно планирует траектории для обеих технологий, сохраняя координацию движений резца и заготовки. Программирование траекторий выполняется по траекториям, которые учитывают геометрию детали и требуемую поверхностную характеристику. Поддержка уникальных профилей достигается за счёт гибкой компоновки осей и смены инструментов во время цикла.
Системы ЧПУ поддерживают обмен данными через управляющий интерфейс: программный код задаёт команды перемещений, скорости и режимы обработки, что обеспечивает повторяемость и воспроизводимость деталей при серийном производстве.
Повторяемость достигается за счёт точной метрологии, качественных направляющих и регулярной калибровки узлов.
Методы контроля точности
Контроль точности включает внешний и внутренний контроль геометрии, измерения зазоров и анализ выходных поверхностей. В рамках метрологии применяют прецизионные линейки, стенды с обратной связью и датчики для фиксирования отклонений по осям. Регулярная калибровка обеспечивает устойчивость параметров в течение срока эксплуатации.
Эксплуатация и применение
Влияние материалов заготовок
Материалы заготовок влияют на режимы резания, износ инструментов и тепловые деформации. Твердые металлы требуют более твёрдых резцов и меньших глубин резания, а алюминиевые сплавы ведут к более агрессивной теплопередаче и иной архитектуре охлаждения. Выбор режимов учитывает прочность, твердость и теплопроводность исходного материала.
Универсальные станочные комплексы пригодны для обработки деталей различной геометрии: цилиндрических, плиточных и профилированных форм. При этом важно подбирать инструментальные держатели и фрезы под конкретную задачу, чтобы обеспечить требуемые допуски и повторяемость форме.
Обслуживание и безопасная эксплуатация
Эксплуатацию следует вести с учётом инструкций по эксплуатации, регулярной очистки узлов, замены смазки и контроля состояния направляющих. Безопасность обеспечивает фиксация заготовок, защита от потока охлаждающей жидкости и соблюдение требований по электробезопасности и вентиляции.